

HC SEAL RING AUTOMATION CUTTING และ GLUING MACHINE

มันสามารถเชื่อมต่อ 15 ชิ้นในเวลาเดียวกันและเอาต์พุตรายวันสามารถไปถึงประมาณ 30,000 ชิ้นในหนึ่งวัน เครื่องหนึ่งประหยัดกำลังคน 6-8 คน มันเป็นเซอร์โวอัตโนมัติ คนหนึ่งสามารถทำงาน 2-5 เครื่องในเวลาเดียวกัน อินเทอร์เฟซนั้นสวยงามและราบรื่นโดยไม่มีกาวล้นด้วยความอดทนเล็กน้อยและคุณภาพที่มั่นคง มันเหมาะสำหรับการตัดและวางกระบวนการซิลิโคนและยางโอริง, ประหยัดเวลาแรงงานและเงิน เป็นทางเลือกเดียวสำหรับผู้ผลิตที่ผลิตซีลโอริง หากคุณสนใจโปรดติดต่อผู้จัดการฝ่ายการค้าต่างประเทศ Joanna Wu Whatsapp: 86 13533554735
| ชื่อผลิตภัณฑ์ | HC SEAL RING AUTOMATION CUTTING และ GLUING MACHINE |
| ช่วงผลิตภัณฑ์ | ความยาว: 230–1000 มม./ 230--1500 มม./ 230-2000 มม. |
| แรงดันไฟฟ้า | 220V |
| ความดันอากาศ | 0.6 MPa |
| พลัง | 5kW |
| น้ำหนัก | 1200 กิโลกรัม |
| ขนาดรอยเท้าอุปกรณ์: (L × W × H) | 6500 × 1850 × 2000 มม. |
| จำนวนผู้ให้บริการอุปกรณ์ | การให้อาหารแม่พิมพ์ (องค์ประกอบตัวกรองแบบแมนนวล) มากกว่าหรือเท่ากับ 1 |
| หมายเลขการผลิต | มากกว่าหรือเท่ากับ 15 |
| ประสิทธิภาพ | 8-15S A รอบ (3000-4000 / ชั่วโมง) |
| วัสดุและรูปร่างที่เหมาะสม | วงแหวนซีลซิลิโคนชุดโฟมของกลมสี่เหลี่ยมรูปไข่รูปสี่เหลี่ยมผืนผ้ารูป ฯลฯ (ผลิตภัณฑ์ที่แตกต่างกันสอดคล้องกับการแข่งขันที่แตกต่างกัน |
มุมมองด้านหน้าของสายการผลิต

มุมมองด้านบนของสายการผลิต

มุมมองสายการผลิต

การแนะนำชั้นวาง
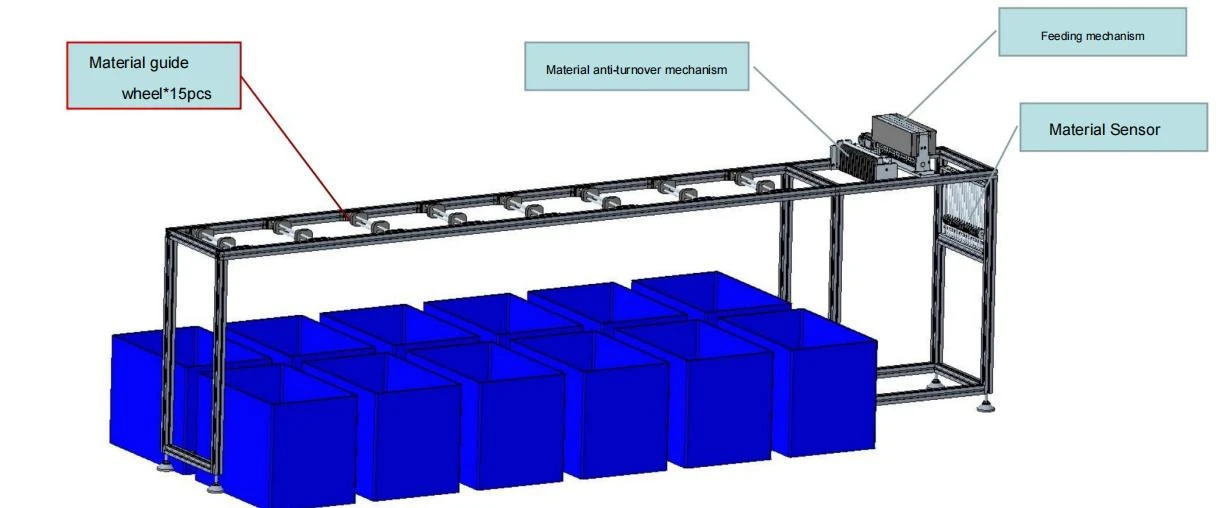
การแนะนำกลไกการให้อาหาร 15

Action Flow:
วัสดุที่ผ่านตำแหน่งตำแหน่งวัสดุเซอร์โวมอเตอร์ขับเพลากระบอกสูบขับเคลื่อนแบริ่งเคลือบยางลงและวัสดุจะผ่านแรงเสียดทานระหว่างแบริ่งเคลือบยางและเพลาเพื่อตระหนักถึงการส่งวัสดุไปข้างหน้า
ความรู้เบื้องต้นเกี่ยวกับกลไกการตรวจจับวัสดุ

Action Flow Themachine ดึง:
วัสดุการผลิตไปข้างหน้าวัสดุขับเคลื่อนล้อเหนี่ยวนำขึ้นไปล้อเหนี่ยวนำจะออกจากเซ็นเซอร์โฟโตอิเล็กทริกและเซ็นเซอร์โฟโตอิเล็กทริกจะถูกกระตุ้นด้วยวิธีนี้ PLC จะกำหนดว่ามีวัสดุ
เมื่อ RE ไม่มีวัสดุการผลิตที่จะขับเคลื่อนล้อเหนี่ยวนำจะถูกกระตุ้นด้วยโฟโตอิเล็กทริกเซนซิล
บทนำเกี่ยวกับงานแร็ค
Action Flow:
1. ผู้ประกอบการติดตั้งวัสดุวงแหวนบนเพลาและแก้ไข
2. ผู้ประกอบการดึงวัสดุผ่านแบริ่งคู่มือกลไกต่อต้านการฟลิปการให้อาหารมอเตอร์เซ็นเซอร์การขาดแคลนวัสดุและมาถึงเครื่องยึดเกาะ งานเสร็จสมบูรณ์
เครื่องตัดและติดกาว
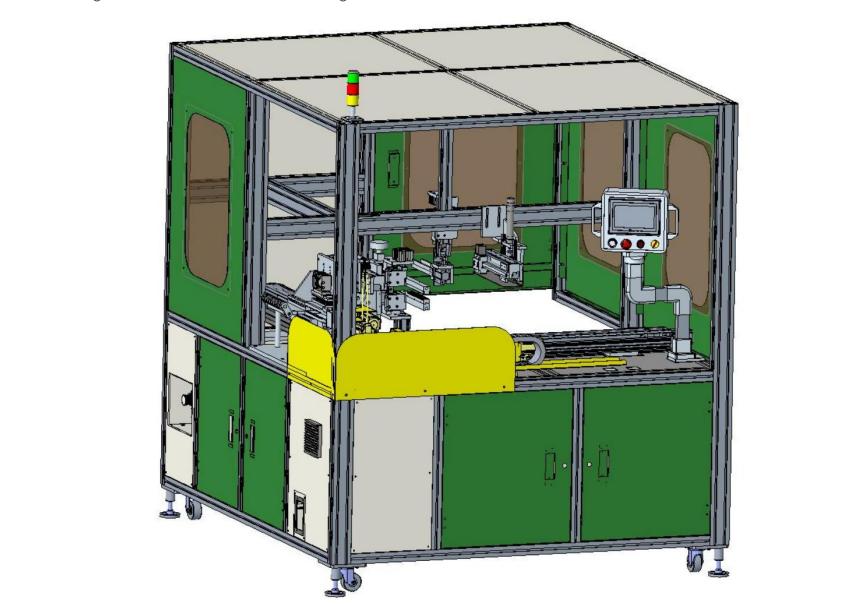
โครงสร้างเครื่องจักร

การทำงานของเครื่องตัดและติดกาว
เบื้องต้นเกี่ยวกับกระบวนการดำเนินการ:
1. กลไกการยึดด้านหน้าหนีบวัสดุและดึงผลิตภัณฑ์ไปยังความยาวที่ตั้งผ่านไดรฟ์สกรู
2. กลไกการยึดด้านหลังหนีบวัสดุและดึงผลิตภัณฑ์ไปยังตำแหน่งคัตเตอร์ผ่านไดรฟ์สกรู
3. กลไกการตัดตัดผลิตภัณฑ์
4. กลไกการยึดด้านหน้าส่งผ่านพื้นผิวที่ตัดหนึ่งของผลิตภัณฑ์ไปยังกลไกการจ่ายกาวด้านหน้าสำหรับการจ่ายกาว
5. กลไกการยึดด้านหลังส่งพื้นผิวที่ตัดอีกครั้งของผลิตภัณฑ์ไปยังกลไกการจ่ายกาวหลังสำหรับการจ่ายกาว
6. กลไกการยึดด้านหน้าและกลไกการยึดด้านหลังพร้อมกันเปลี่ยน 180 องศาและวางวัสดุบนกลไกการเชื่อมต่อสำหรับความร้อนและการเชื่อมต่อ
7. กลไกการใช้วัสดุนำผลิตภัณฑ์เชื่อมต่อและวางไว้บนสายพานลำเลียง
8. หนึ่งรอบเสร็จสิ้น
สถานีทำงานอุปกรณ์
สถานี 1:
ด้านหน้าของกลไกการจ่าย

การแนะนำการไหลของการดำเนินการ:
กาว AB ถูกบีบออกจากร่องกาวผ่านกระบอกสูบกาว AB กระบอกสูบ 2 และกระบอกสูบ 3/Cylinder 4 เลื่อนไปทางซ้ายและขวาเพื่อขูดกาว AB อย่างสม่ำเสมอบนร่องกาว
สถานี 2:
กลไกการตัด

Action Flow:
กระบอกสูบกดกดวัสดุการผลิตและกระบอกสูบตัดบนและล่างทำหน้าที่พร้อมกันเพื่อตัดวัสดุ
สถานี 3:
กลไกการยึดด้านหลัง

Action Flow:
กระบอกสูบกดกดวัสดุการผลิตและกระบอกสูบตัดบนและล่างทำหน้าที่พร้อมกันเพื่อตัดวัสดุ
สถานี 4:
ด้านหน้าของกลไกการยึด

Action Flow:
กระบอกสูบ 1 ดันแคลมป์ไปข้างหน้าเพื่อยึดวัสดุ Cylinder 2 ควบคุมการเปิด/ปิดของแคลมป์เพื่อยึดวัสดุ มอเตอร์หมุนเซอร์โวควบคุมแคลมป์เพื่อหมุน 180 องศาสำหรับการประมวลผล
สถานี 5:
กลไกการใช้วัสดุ

Action Flow:
กระบอกสูบ 1 ผลักกลไกการเก็บวัสดุไปข้างหน้าไปยังตำแหน่งที่กำหนด
Cylinder 3 ควบคุมตัวยึดวัสดุเพื่อพลิก 90 องศาเพื่อรับวัสดุ
Cylinder 4 ควบคุมการเปิด/ปิดของตัวยึดวัสดุเพื่อยึดวัสดุโดยการปิด
หลังจากหยิบวัสดุขึ้นมาแล้วทรงกระบอก 3 ยกวัสดุขึ้นเพื่อขนถ่าย
สถานี 6:
สถาบันเชื่อมต่อ

Action Flow:
กลไกการยึดด้านหน้าและกลไกการยึดด้านหลังวางผลิตภัณฑ์บนแม่พิมพ์ที่เชื่อมต่อ
Cylinder 1 และ Cylinder 2 ทำหน้าที่ในเวลาเดียวกันเพื่อกดผลิตภัณฑ์เพื่อให้ความร้อน
ตั้งเวลาทำความร้อน เมื่อถึงเวลาการเชื่อมต่อจะเสร็จสมบูรณ์
สถานี 7:
กลไกการโพสต์

การแนะนำการไหลของการดำเนินการ:
กาว AB ถูกบีบออกจากร่องกาวผ่านกระบอกสูบกาว AB และกระบอกสูบ 2 / สูบ 3 / สูบ 4 เคลื่อนที่ไปทางซ้ายและขวาเพื่อขูดกาว AB อย่างสม่ำเสมอบนร่องกาว